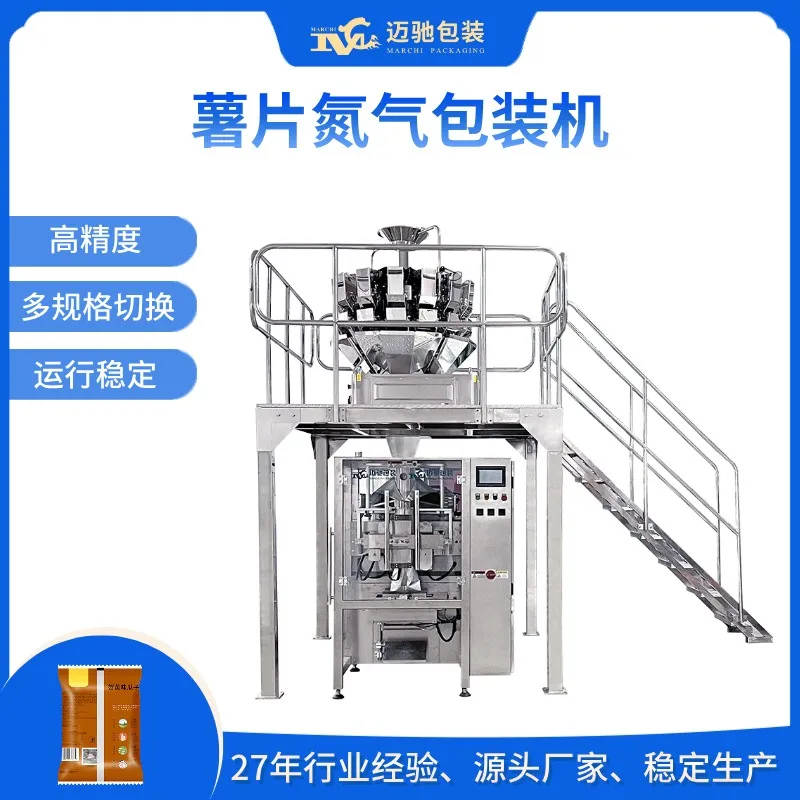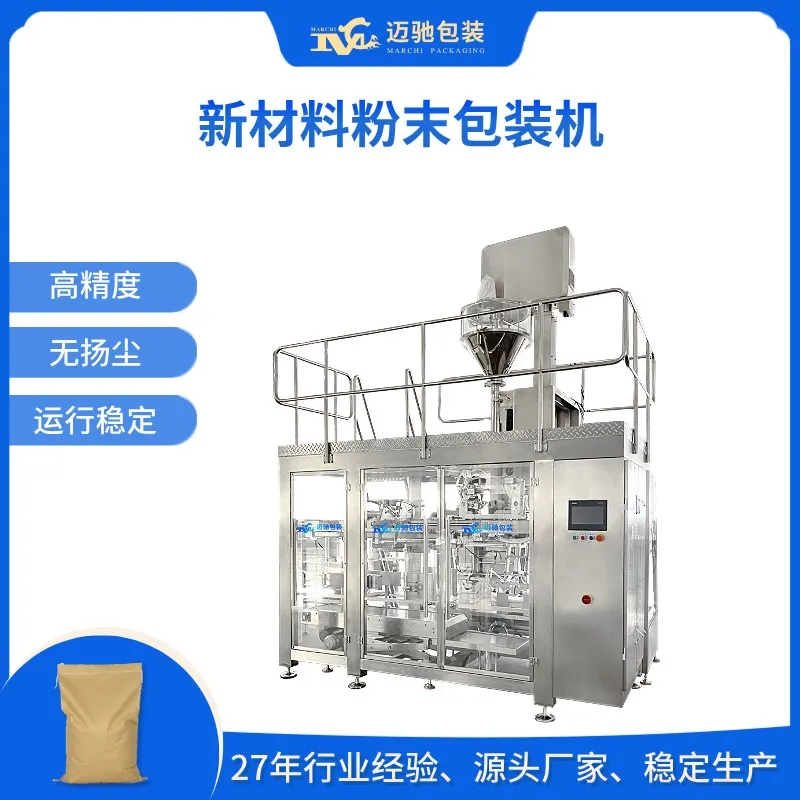
随着食品供应链规范化管理升级,乳粉原料生产企业对包装环节的标准化、可追溯、食品安全管控要求持续提升。很多原料厂家在 25kg 大袋乳粉包装环节,常常遇到产线模块不兼容、各设备独立运行难以联动;粉体灌装扬尘大,车间洁净度难以满足食品规范;不同乳粉物料流动性差异大,计量精度不稳定;充氮工艺把控不到位,储存过程中出现氧化、结块;包装完成后品检、码垛依赖人工,出错率高,仓储转运容易破包等问题。针对食品厂整线联动难、品控风险高的行业痛点,广州迈驰包装设备工厂推出模块化全自动奶粉充氮包装流水线方案,搭建前端输送、自动包装、重量复检、金属检测、自动码垛闭环生产体系。
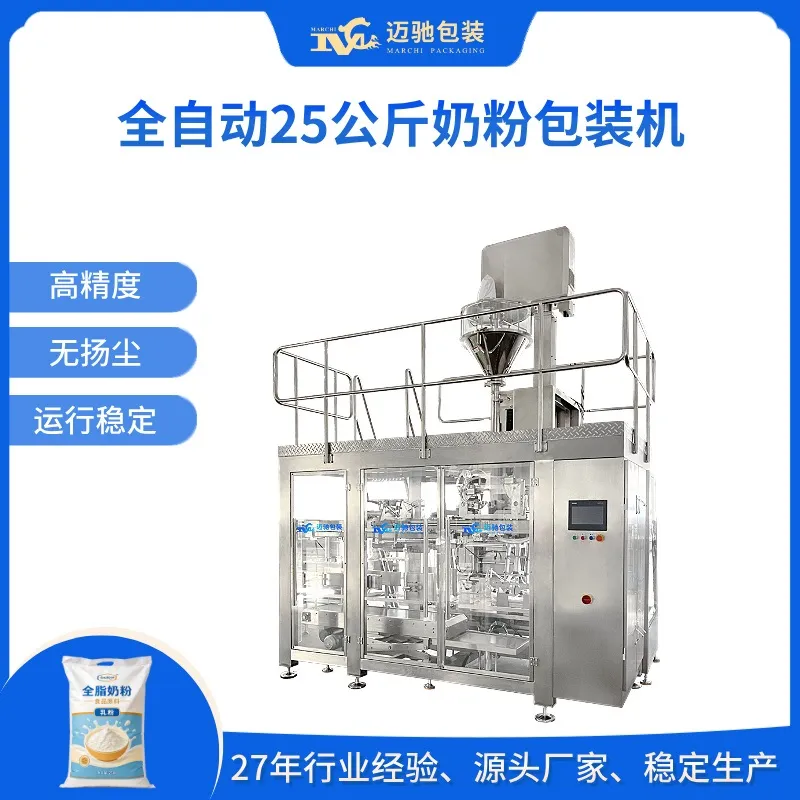
主力机型 MCZD-25F 全自动 25 公斤奶粉包装机采用单螺旋伺服给料结构,伺服电机直驱螺杆供料,搭配高精度称重传感控制系统,包装精度控制在≤±0.1~0.2%,包装速度稳定在 1.5~2 包 / 分钟,量程 5–25kg 灵活可调。设备机组集成备袋库、取袋理袋机构、上袋机械手、夹袋下料、袋口导向以及真空充氮控制系统,自动完成取袋、对中定位、开袋、充填、氮气置换、热合缝包,全程无需人工介入。设备兼容牛皮纸复膜袋、编织袋、塑料袋等多种袋型,袋长适配 500–1000mm,适配市面主流 25kg 规格:全脂发酵乳粉 25kg、高蛋白乳清粉 25kg、婴幼儿基粉 25kg、调制复合乳粉 25kg、特种营养乳粉 25kg。适配物料包含全脂乳粉、脱脂乳粉、乳清蛋白粉、脱盐乳清粉、配方基粉、食品级复合乳粉等粉体原料。
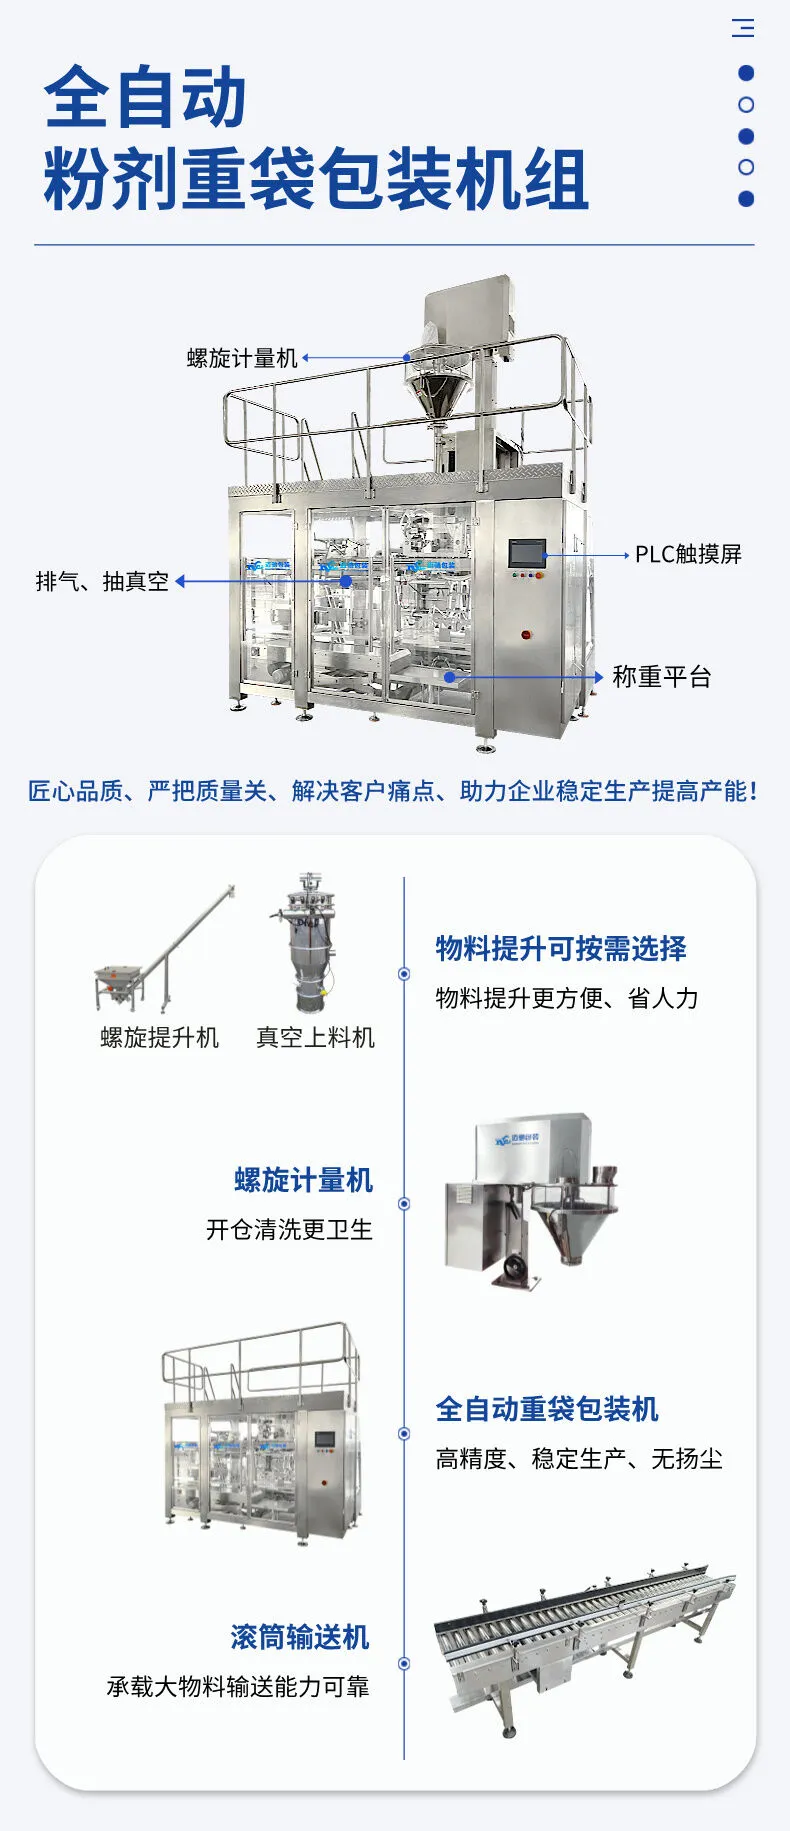
整套流水线作业逻辑清晰:前端输送混合设备稳定送料至包装主机,依托奶粉充氮包装工艺隔绝氧气;包装成品输送至重选工位,自动剔除重量超差产品;再通过金检工序排查金属杂质,守住食品安全底线;合格产品输送至码垛工位自动堆叠,方便仓储与出库。这套自动化产线适配乳粉原料深加工企业、膳食营养原料厂、食品配料制造企业、乳制品原料分装企业、代餐原料生产企业。
广州迈驰包装设备工厂深耕包装机械行业 27 年,是世界 500 强企业长期供应商,自有生产厂区,具备自主研发、制造、生产、销售、售后一条龙服务能力。熟悉乳粉粉体特性,针对奶粉易扬尘、易氧化、流动性多变的特点优化充氮结构与给料逻辑,设备模块化设计,可根据车间现场布局灵活调整产线排布,帮助乳品原料企业降低品控风险、减少人工投入,实现稳定连续的自动化包装生产。