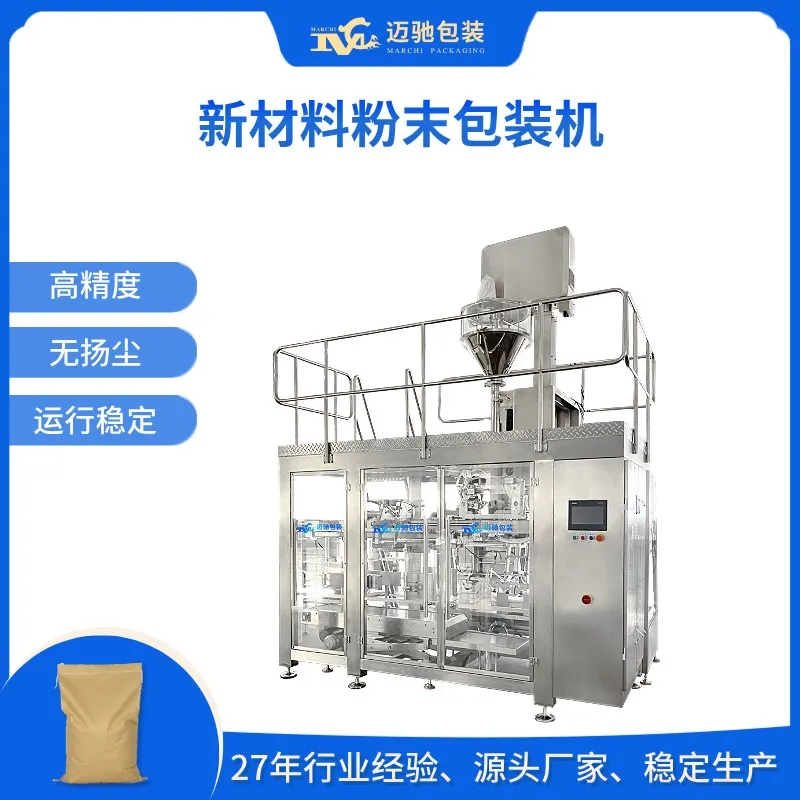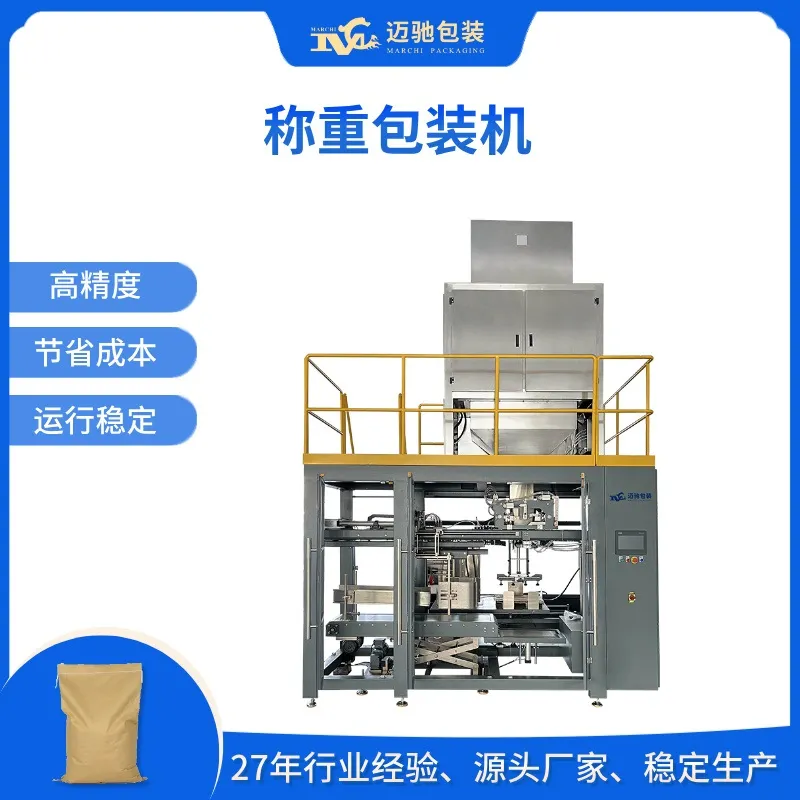
随着食品行业自动化升级,不少液态食品生产企业在产线升级阶段,会寻找靠谱的全自动液体包装机、液体食品包装机、液体自动包装机厂家。广州迈驰包装设备公司深耕包装设备领域 27 年,作为专注包装机生产线研发制造的源头厂家,推出 MCGD8-200 型号全自动液体包装机,适配各类液态物料包装需求,为食品生产企业提供一体化包装产线配套服务。
迈驰服务案例
迈驰包装设备工厂,27年包装机械行业经验 5000+合作客户案例,出口50多个国家。世界500强企业长期供应商,支持整厂方案设计,支持非标定制。可包装粉末、颗粒、液体等物料。合作过很多大型食品厂、医药厂、化工厂企业!
食品行业:百事公司、统一企业、塔斯汀、汤臣倍健、南顺集团、五谷磨房、燕谷坊、西麦(SEAMILD)、千岛蜂园、九三集团、焙乐道、广西农垦明阳淀粉、东阿阿胶、温氏集团、安利等
医药行业:葛兰素史克(GSK)、天津红日、威高集团、东阿阿胶、修正药业、益佰制药、鲁抗医药、太行药业、耐司康、锦坤、湖北共同药业、福和集团、无限极、浙江医药、浙江国邦等
兽药行业:龙翔药业、冀中药业、中牧股份、成必信、后羿集团、雷米高、双胞胎集团、粤海集团、海大集团、温氏、正邦集团等
食品添加剂行业:星湖科技、新拓洋生物、慕恩生物、奕农、焙乐道、九三集团、味之素、梅花集团、晨光生物、莱茵生物、金河生物
化工日化行业:立白、宝洁(P&G)、永新化学、盛泰化学科技、广东禾康、福斯特、三润、三一集团、新能源、新材料、矿产、化工等行业
一、MCGD8-200 全自动液体包装机核心优势
这款液体自动包装机搭载 PLC 控制系统与人机交互界面,操作直观,降低操作人员上手门槛。袋宽采用电机驱动调节结构,工作人员仅需一键即可同步完成各组夹手调节,袋宽调整便捷。设备自带物料保护逻辑,无袋或者开袋不完整状态下,设备不会执行加料动作;不开袋不落料,无袋、无加料的情况下不会启动封口工序,减少物料浪费与不良包装成品。
设备可按需选配多项预警功能,开门检测、色带缺失、气压不足、封口温度异常均可触发停机报警,便于工作人员及时排查问题。所有和物料直接接触的部件选用 304/316 不锈钢或者食品级塑料材质,满足食品生产卫生相关要求。
二、机型选型与关键参数
MCGD8-200 液体食品包装机,包装成品尺寸范围长 100~300mm,宽 100~200mm,包装速度区间 25~90 包每分钟。设备适配多种复合包装膜,包含 PE 复合膜、铝箔膜、镀铝膜等复合材质膜;可兼容自立袋、拉链袋、斜嘴自立袋、平面袋多种袋型,袋宽支持自动调节。
设备可承接多种液态物料包装,包含果汁、果浆、牛奶、酸奶、调味酱汁、食用油、蜂蜜、糖浆、液态饮料、浓汤、料酒、醋、各类膏状流质食品、日化液态原料等,覆盖食品、调味品等多个行业的包装需求。
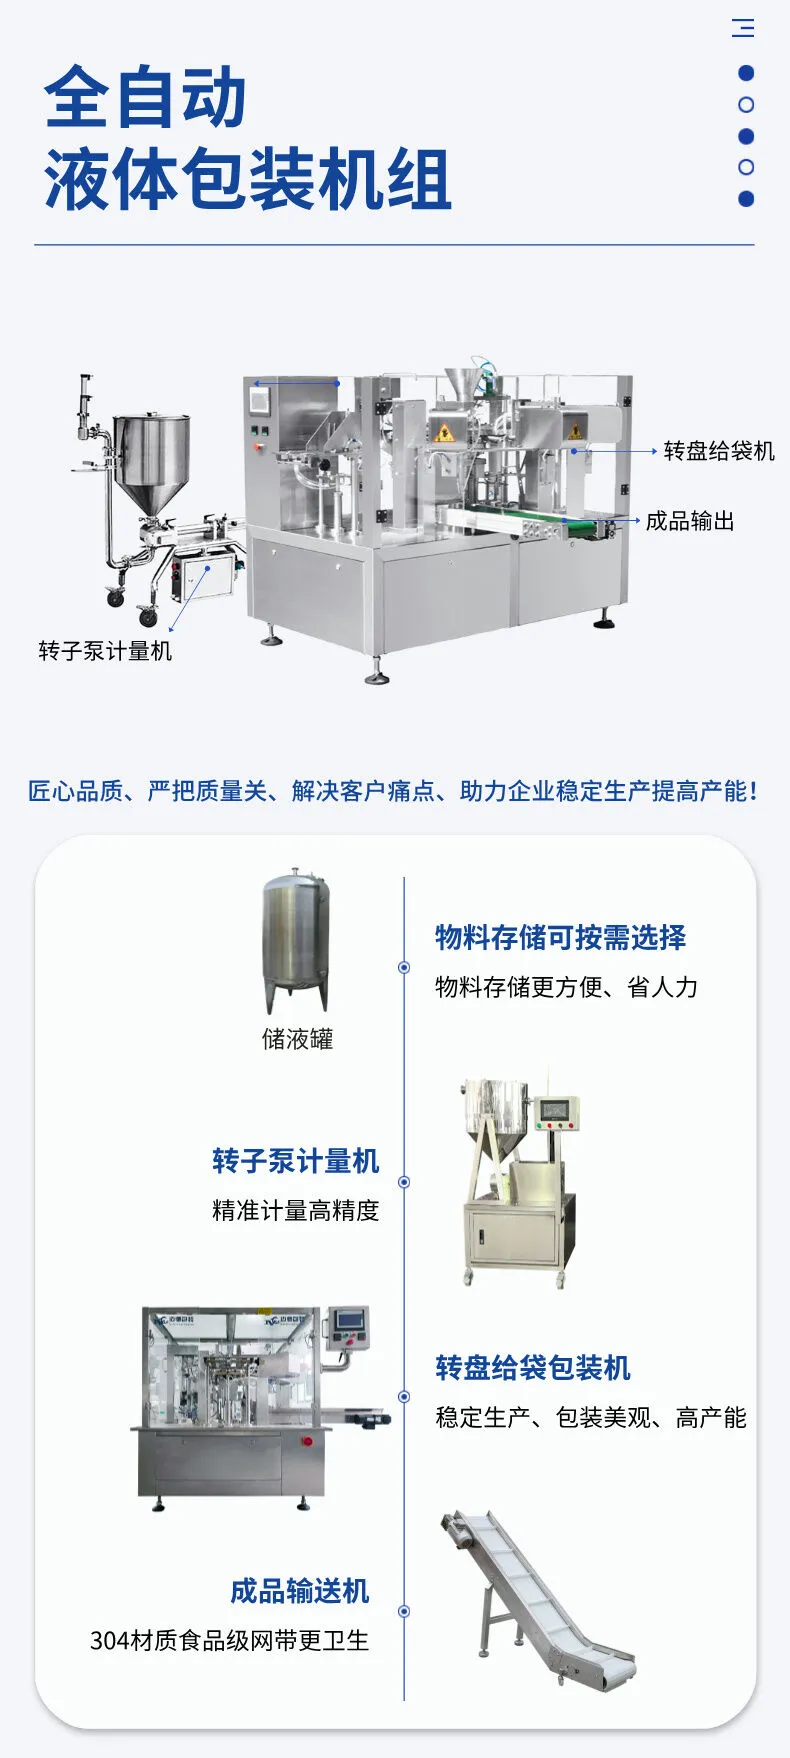
三、包装全流程细节
整套包装工序从供袋开始,依次完成上袋、打码、开拉链、开袋、计量下料、袋口清理、热封、整形;包装完成后的成品可对接后端输送、整理、码垛单元,实现从供袋到成品码垛的连贯自动化作业,减少人工转运环节。
四、应用场景
该款全自动液体包装机广泛应用于液态食品加工厂、调味品生产车间、饮品加工厂、酱料生产企业等场景。可用于小批量试产,也可接入中大型自动化生产线,满足企业柔性生产需求,更换袋型、调整物料时,设备调试耗时较短,适配多 SKU 产品生产。
五、客户痛点解决方案
不少液态食品企业在包装环节常会遇到几类问题:人工包装人力投入大、包装一致性不稳定;更换袋子规格调试繁琐;出现空包、漏料,造成物料损耗;卫生条件难以满足食品生产要求;设备故障无法及时预警,停机排查时间长。
针对以上痛点,广州迈驰包装设备公司给出对应方案:选用 MCGD8-200 液体食品包装机,依靠自动化结构减少人工介入;一键同步调节夹手,快速切换袋型;内置智能检测逻辑,规避空袋加料、漏封问题;接触物料部位选用食品级材质,保障生产卫生;选配各类异常报警模块,提前识别设备异常,降低非计划停机时长。厂家可根据客户车间布局、物料特性、产量需求,提供机型选型指导、产线配套设计,同时提供设备调试、运维指导等配套服务。